
Как снизить брак на производстве с АСУ ТП — вопрос, который напрямую связан с себестоимостью продукции и финансовым результатом предприятия. Даже при стабильной работе оборудования часть потерь может оставаться незаметной: отклонения параметров, ошибки при настройке, несвоевременная реакция оператора или нарушение технологического режима приводят к выпуску некондиции.
Промышленный брак редко возникает из-за одной причины. На результат влияют точность дозирования, температура, давление, скорость подачи сырья, время обработки и другие параметры. При ручном управлении оператор должен одновременно следить за показаниями приборов, принимать решения и выполнять необходимые действия. Чем сложнее технологическая операция, тем выше вероятность ошибки.
Для руководителя проблема заключается не только в стоимости испорченного сырья. К прямым потерям добавляются повторный выпуск продукции, дополнительные трудозатраты, расход энергии и задержки отгрузки. Поэтому часть убытков формируется постепенно и может восприниматься как обычные производственные расходы.
АСУ ТП позволяет перенести контроль ключевых параметров на автоматические алгоритмы. Программируемый логический контроллер получает сигналы от КИПиА, сравнивает их с заданными значениями и формирует команды для исполнительных механизмов. Оператор при этом контролирует процесс через HMI-панель или SCADA-систему и вмешивается там, где требуется решение человека.
При оценке проекта стоит учитывать не только затраты на внедрение. Сравнивать нужно стоимость автоматизации с текущими потерями от брака, простоев и перерасхода ресурсов. Такой расчет показывает реальную экономическую целесообразность перехода от ручного контроля к автоматизированному управлению.
При ручном управлении часть расходов остается незаметной. Потери накапливаются из-за ошибок персонала, простоев и нерационального расхода ресурсов. Основные из них:
АСУ ТП помогает контролировать параметры в реальном времени, своевременно выявлять отклонения и автоматически выполнять предусмотренные алгоритмы защиты. Поэтому при оценке автоматизации важно учитывать не только стоимость внедрения, но и регулярные потери, которые предприятие несет при ручном управлении.
Ошибки персонала на производстве не всегда связаны с недостатком опыта или невнимательностью. Оператор одновременно контролирует оборудование, отслеживает параметры и соблюдает технологический регламент. При высокой нагрузке вероятность ошибки возрастает, особенно когда часть операций выполняется вручную.
АСУ ТП не исключает человека из производственного процесса. Она берет на себя повторяющиеся операции, постоянный контроль и автоматическую реакцию на заданные условия, оставляя оператору задачи, где требуется опыт и профессиональная оценка.
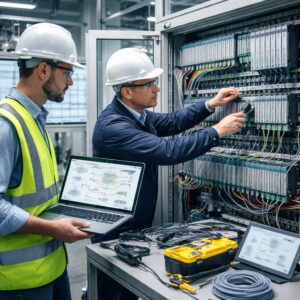
Автоматизация не заменяет квалифицированного сотрудника, а убирает из его работы операции, где ошибка может привести к браку, простою или перерасходу ресурсов. Компания ИПК «Индустрия» проектирует системы управления с учетом конкретного технологического процесса, поэтому алгоритмы не ограничиваются базовым включением и отключением оборудования.
При этом нельзя заранее обещать одинаковую экономию для любого предприятия. Эффект зависит от технологии, исходного уровня потерь и качества действующей автоматики. Поэтому компания ИПК «Индустрия» оценивает потенциальное снижение расходов по конкретному объекту и его производственным показателям.
Решение о внедрении АСУ ТП стоит принимать не только с учетом возраста оборудования. Гораздо важнее реальные проблемы производства: регулярный брак, простои, перерасход сырья и энергии, высокая нагрузка на персонал. Если такие потери повторяются и их не удается устранить ремонтом или дополнительным контролем со стороны сотрудников, предприятию стоит рассмотреть автоматизацию технологических процессов.

Решение о модернизации стоит принимать не по принципу «оборудованию уже много лет», а на основании конкретных потерь. Если предприятие регулярно сталкивается с браком, простоями, перерасходом ресурсов или ограничениями при расширении, компания ИПК «Индустрия» может провести обследование действующей системы и определить, какие участки целесообразно автоматизировать в первую очередь.
Практика компании ИПК «Индустрия» показывает, что автоматизация на промышленном объекте — это не только установка контроллеров. В зависимости от задачи специалисты выполняют обследование, проектирование, изготовление шкафов управления, программирование, монтаж, пусконаладочные работы и передачу системы заказчику.
На объектах с большим количеством технологического оборудования ручной контроль создает дополнительную нагрузку на персонал. Оператору приходится отслеживать параметры, своевременно переключать оборудование и реагировать на отклонения. При усложнении технологического процесса возрастает риск задержек и ошибок.
Для решения таких задач ИПК «Индустрия» реализует проекты автоматизации на промышленных предприятиях, объектах энергетики, водоподготовки и других производственных объектах.
Один из показательных примеров — работа ИПК «Индустрия» для ПАО «ЛУКОЙЛ». В рамках проекта специалисты выполнили проектирование разделов АТХ и ЭМ, поставили оборудование, включая шкаф управления и ЩСУ, разработали программную часть и провели пусконаладочные работы непосредственно на объекте.
Другой пример — объект ПАО «МОСЭНЕРГО», где компания выполнила проектирование, производство оборудования, монтаж и ПНР для автоматизации процесса оптимизации водно-химического режима циркуляционных систем с применением ингибиторов накипеобразования и коррозии.
Для объектов водоснабжения также применяются комплексные решения. В рамках программы «Чистая вода» специалисты ИПК «Индустрия» разработали РКД, выполнили поставку, программирование и ПНР шкафов автоматизации и электроснабжения для 48 установок водоподготовки Белгородской области.
Показатель масштаба работы ИПК «Индустрия» — более 1000 реализованных проектов. В референс-листе компании представлены объекты ГК «Ростех», ГК «Росатом», ПАО «Газпром», ПАО «ЛУКОЙЛ», ПАО «МОСЭНЕРГО», ПАО «Сбербанк», АО «Концерн Росэнергоатом» и других крупных заказчиков.
При этом компания работает не только с отдельными элементами автоматики. На различных объектах специалисты ИПК «Индустрия» выполняют полный комплекс работ: от разработки проектной документации и изготовления шкафов до программирования ПЛК, диспетчеризации, пусконаладки и сдачи системы в эксплуатацию.
Такой подход позволяет оценивать автоматизацию не как замену отдельных действий оператора, а как инструмент управления производственными рисками, качеством продукции и затратами. При расчете экономического эффекта для конкретного предприятия имеет смысл учитывать исходный уровень брака, простои, расход сырья и энергоресурсов, а также стоимость обслуживания действующей системы.
АСУ ТП — это не просто способ заменить ручные операции автоматикой. Для производственного предприятия система становится инструментом контроля технологических режимов, качества продукции, расхода ресурсов и состояния оборудования. При правильно рассчитанной архитектуре она помогает снизить влияние человеческого фактора, быстрее выявлять отклонения и предотвращать часть аварийных ситуаций.
Для руководителя вопрос обычно сводится не к тому, нужна ли автоматизация вообще, а к тому, какие потери уже возникают из-за текущего подхода и сколько стоит их устранение. Инженеры ИПК «Индустрия» могут оценить действующие системы управления, определить основные источники потерь и предложить решение с учетом особенностей конкретного производства.
Хотите понять, насколько автоматизация оправдана именно для вашего предприятия? Обратитесь в ИПК «Индустрия» за первичной консультацией и аудитом действующих систем управления. Специалисты изучат особенности объекта, оборудование и текущие процессы, после чего предложат варианты модернизации и помогут оценить потенциальный экономический эффект.
Также можно рассчитать срок окупаемости АСУ ТП для вашего предприятия и получить индивидуальное предложение по проекту.
Единого срока окупаемости нет: он зависит от масштаба производства, стоимости простоя, объема брака, расхода сырья и энергоресурсов. На результат также влияет степень автоматизации, которую планируется внедрить. Оценивать ROI корректно после анализа исходных показателей предприятия. В расчет обычно включают снижение брака, сокращение простоев, уменьшение расхода ресурсов и затрат на обслуживание оборудования.
Если действующие контроллеры Siemens или Rockwell невозможно нормально обслуживать, сначала оценивают их техническое состояние и возможности дальнейшей эксплуатации. При необходимости систему можно перевести на доступную компонентную базу, в том числе российские ПЛК. Такой переход выполняют поэтапно, чтобы сохранить работоспособные элементы и сократить время остановки оборудования. Компания ИПК «Индустрия» подбирает техническое решение с учетом архитектуры действующей системы.
Автоматизация не должна создавать новый источник критических простоев. Надежность обеспечивается еще на этапе проектирования: предусматриваются диагностика оборудования, резервирование там, где оно необходимо, защита от некорректных действий и корректная обработка аварийных ситуаций. Перед вводом системы проводят пусконаладочные работы и проверяют ее работу в различных режимах. Это позволяет выявить ошибки программной логики и настройки до начала штатной эксплуатации.
Да, если интерфейс системы разработан с учетом реальных задач персонала. Оператор получает понятную HMI-панель или SCADA-систему с текущими параметрами, сигналами аварий и подсказками по действиям. При внедрении ИПК «Индустрия» может провести обучение сотрудников и передать эксплуатационную документацию. При этом сложные алгоритмы остаются внутри системы и не требуют от оператора глубокого знания программирования.
Да. Поэтапная автоматизация позволяет разделить проект на технологические участки и последовательно модернизировать их. Сначала определяют наиболее проблемные процессы, затем обновляют оборудование и программную часть, проводят испытания и переходят к следующему участку. Такой подход помогает сократить продолжительность остановок и распределить инвестиции во времени. Для каждого объекта схема работ определяется отдельно после обследования действующего производства.


